ロストワックス・精密鋳造の会社 · 基礎知識
ロストワックスの金型費と費用の内訳金型なし試作と量産金型の使い分け
ロストワックス精密鋳造の費用を、金型費と製品費に分けて解説します。金型費を公開している例、3Dプリント模型で金型費をなくす試作、金型が長く使える理由、一体化によるコストダウンの事例、見積の比べ方まで、掲載16社の公式情報から整理しました。
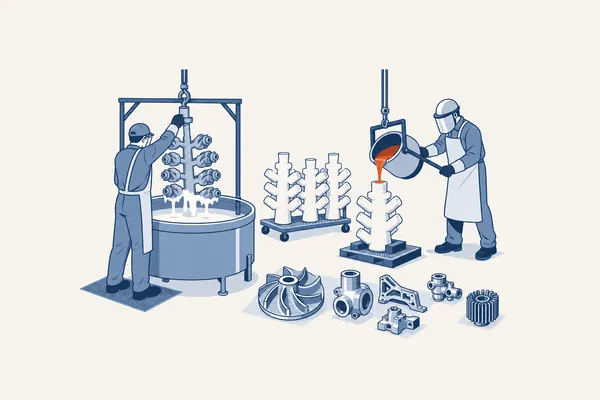
ロストワックスの見積は、初めに一度かかる金型費と、1個ごとにかかる製品費に分けて考えると比べやすくなります。新潟精密鋳造も、初期費用の「金型製作費」と製品費用の「製品製作費」が必要だと説明しています。
このページでは、掲載16社の公式サイトにある費用の記載を集めました。金額を載せている会社は少ないため、数字がある例と、費用を左右する要素を分けて紹介します。
費用を構成する3つの部分
- 金型費: ワックス模型をつくる金型の製作費。量産で1回かかる
- 製品費: 材料・ワックス・鋳型・溶解・仕上げにかかる1個ごとの費用
- 後工程費: 熱処理、機械加工、表面処理、非破壊検査など、鋳造後に加える工程の費用
金型費は数量が増えるほど1個あたりの負担が小さくなります。試作の数個だけなら、金型を使わない方法のほうが総額を抑えられる場合があります。
金型費を公開している例
掲載16社のうち、金型費の金額を公式サイトに載せていたのはタカミの1社でした。写真の金型について次のように書いています。
| 会社 | 公式の記載 | 補足 |
|---|---|---|
| タカミ | 「金型費用、24万5千円(税別)です。」 | 写真の金型1型の例 |
| タカミ | ダイカスト金型の約1/3、プラスチック金型の約1/5 | 金型の表面処理が不要なためと説明 |
これは1つの金型の例で、形や大きさで金額は変わります。相場としてではなく、桁の目安として読んでください。
金型を使わない試作で金型費をなくす
3Dプリンターでつくった模型を原型にすれば、金型費はかかりません。公式に金型費や型費が不要と書いている会社を並べます。
| 会社 | 公式の記載 |
|---|---|
| キャステム | デジタルキャストは「0円金型」。通常のロストワックスにおける型製作が不要なため金型費が不要 |
| ヒノデキャスティング&メタルワークス | 試作金型製作期間が不要。金型費用が無いため試作費の削減 |
| JUKI会津 | ラピッドプロトタイピングは金型不要で、極小ロット品の生産にも最適 |
| 日本プレシジョンキャスチング | 1~5個程度の少量品を金型を製作せずに製品化 |
ただし、模型を1個ずつ造形するため、数量が増えると1個あたりの費用は金型を使う方法より高くなりやすくなります。試作で形が決まったら、量産では金型を起こすのが一般的な流れです。
金型が長く使える理由と設計変更
ロストワックスの金型は、溶けた金属ではなくワックスを射出するため、摩耗が少ないのが特徴です。各社の記載をまとめます。
- 鋳研工業: 工業用ワックスを用いるため金型の摩耗が少なく、半永久的な運用も可能
- 妙中鉱業: 金型は安価で、繰り返し量産しても摩耗が少なく半永久的に使用可能。リブの追加や寸法変更は金型の修正で対応
- キャステム: 金型製作後は半永久的に使用可能なため型更新費は不要
- 昭和鉄工: リピートオーダーも半永久的に行える
- 鋳研工業: 収縮率の変化が少ない材質変更なら同じ金型を使える
金型を誰が持つか、保管期間はどれくらいかは、会社ごとに取り決めが違います。リピート発注を見込むなら、見積の段階で確認しておきましょう。
一体化と除肉で下がるコスト
ロストワックスで費用が下がるのは、主に機械加工や溶接・組立の工程が減るためです。公式に載っている例を並べます。
| 会社 | 公式に書かれたコストダウンの内容 |
|---|---|
| 妙中鉱業 | 部品の一体化で約50%以上のコストダウンが可能(当社比) |
| キングパーツ | 削り出しで材料の約80%を削る形状を、削り代0.5mm程度のロストワックスに |
| キャステム | 切削加工品をロストワックスにし、材料重量を100g以上削減する除肉 |
| ヒノデキャスティング&メタルワークス | ブロック材とプレス3部品の溶接品を一体成型にしてコストダウンと軽量化 |
見積を比べるときにそろえる条件
- 金型費と製品単価を分けて書いてもらう
- 試作(金型なし)と量産(金型あり)の両方の単価を聞く
- 素材のままか、機械加工・熱処理・表面処理を含むかをそろえる
- 検査の範囲(寸法・X線・浸透探傷など)をそろえる
- 税込か税別かを確認する
条件がそろっていない見積は、安く見えても後工程が別料金になっていることがあります。同じ図面と数量で2~3社に依頼し、項目ごとに並べてください。
数量で変わる費用の考え方
同じ部品でも、数量によって有利な方法が変わります。公式に書かれた内容をもとに、数量ごとの考え方をまとめます。
| 数量の目安 | 考えられる方法 | 公式に書かれた関連の記載 |
|---|---|---|
| 1~5個程度 | 3Dプリント模型などで金型なし | キャステムは1個から、日本プレシジョンキャスチングは1~5個程度を金型なしで |
| 5個~数百個 | 金型を起こした小ロット生産 | キングパーツは最少5個から、数十個~数百個の中量生産が得意 |
| 数百個~数千個以上 | 金型を使った量産 | 日本プレシジョンキャスチングは1~10万個/ロット、キングパーツは月産42万個の実績 |
金型なしの方法は金型費がかからない代わりに、模型を1個ずつつくる費用がかかります。量産の見込みがあるなら、試作の段階から量産の単価もあわせて見積を取っておくと、切り替えの判断がしやすくなります。
タカミは、ロストワックスは大量生産よりも少ロットの多品種少量分野でメリットが出ると書いています。数量が非常に多い部品では、ダイカストやプレスなど別の工法も比べる価値があります。
後工程の費用を見落とさない
鋳造の単価が安く見えても、後工程を別の会社に頼むと総額が上がることがあります。見積に含まれているかを確かめたい後工程を挙げます。
- 熱処理(固溶化・焼入れ・焼戻しなど)
- 機械加工(加工する面の数と公差で費用が変わる)
- 表面処理(酸洗・ブラスト・メッキ・塗装など)
- 検査(X線・浸透探傷・三次元測定など)と成績書
キングパーツや加藤製作所(カトメ)のように機械加工まで社内で行う会社なら、鋳造と加工を合わせた総額で比べられます。協力会社に出す工程がある会社には、その分の費用と納期も聞いておきましょう。
設計段階で費用を抑える工夫
- 一般公差で足りる寸法には特別公差を指示しない
- 肉厚を均一にし、不要な部分は除肉する
- 左右対称の部品は形をそろえて金型を1つにする(キャステムはLR共通部品の共通化で注文数が2倍になり、ロットまとめでコストダウンした例を掲載)
- 機械加工が要る面を最小限にする
設計の早い段階で相談すると、鋳造に合った形を提案してもらえます。日本プレシジョンキャスチングや新潟精密鋳造は、設計段階からの相談を公式に呼びかけています。
この記事に出てくる会社
- 株式会社キャステム3Dプリント原型で1個から試作
- 鋳研工業株式会社関東の多品種少量
- ヒノデキャスティング&メタルワークス株式会社ステンレス小物と3Dプリント試作
- JUKI会津株式会社チタン・耐熱合金の真空鋳造
- 株式会社加藤製作所(株式会社カトメ)鋳造から機械加工まで一貫
- キングパーツ株式会社国内一貫・5個から量産
- 新潟精密鋳造株式会社大物と特殊合金
- 日本プレシジョンキャスチング株式会社航空宇宙の品質と高強度アルミ
- 昭和鉄工株式会社九州・耐熱鋼と蛍光探傷
- 妙中鉱業株式会社(精密鋳造部)PED認証と社内一貫
- 株式会社タカミ金型を内製した短納期
参照元
よくある質問
ロストワックスの金型費はいくらですか?
形や大きさで変わります。掲載16社で金額を公開していたのはタカミだけで、写真の金型の例として24万5千円(税別)、ダイカスト金型の約1/3、プラスチック金型の約1/5と書いています。
試作で金型費をかけない方法はありますか?
3Dプリンターの模型を原型にする方法があります。キャステムのデジタルキャストは「0円金型」で1個から鋳造でき、ヒノデキャスティング&メタルワークスは3Dプリンターでワックスをつくる試作で金型費用が無いと書いています。
ロストワックスの金型はどれくらい使えますか?
鋳研工業や妙中鉱業は、ワックスを射出するため摩耗が少なく、半永久的に使用可能と書いています。キャステムは型更新費は不要としています。