ロストワックス・精密鋳造の会社 · 基礎知識
ロストワックス(インベストメント鋳造)の仕組みと種類工程・ソリッドモールド・3Dプリント模型の違い【2026年版】
ロストワックス精密鋳造の工程を金型からワックス模型、セラミックの鋳型、鋳込み、仕上げまで順に解説します。インベストメント鋳造の分類、砂型鋳造との違い、3Dプリント模型で金型を使わない方法、中子と真空溶解まで、掲載16社の公式情報から整理しました。
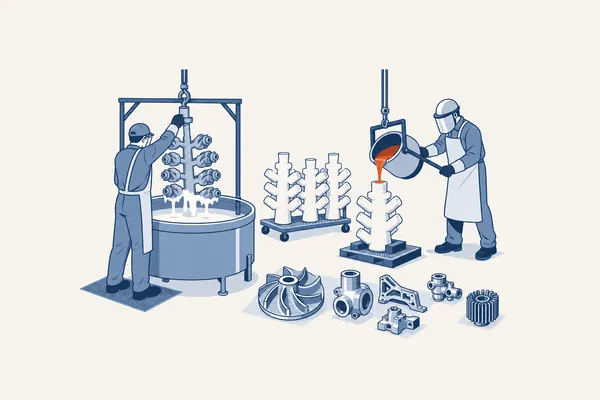
ロストワックスは、ろう(ワックス)で製品と同じ形の模型をつくり、そのまわりを耐火物で固めて鋳型にする鋳造法です。模型を溶かし出した空洞に溶けた金属を流し込むので、複雑な形でも一体でつくれます。
このページでは、工程の流れと工法の種類を、掲載16社の公式サイトに書かれた内容をもとに整理します。情報は2026年10月4日に確認したものです。
金型からワックス模型、鋳込みまでの流れ
各社が公開している工程は、細かな呼び方は違ってもほぼ同じ順番です。代表的な流れを、キャステムと妙中鉱業の説明をもとに並べます。
- 金型製作: ワックス模型をつくるための金型をつくる(妙中鉱業は自社製作で金型コストを下げると説明)
- ワックス成形: 金型にワックスを射出して、製品と同じ形の模型をつくる
- ツリーの組立: 湯口棒にワックス模型を樹木状に取り付け、一度に複数個をつくる
- コーティング: セラミックの液と砂を何層も重ねる(キャステムは4〜6層程度、妙中鉱業は約7回と記載)
- 脱ろう: 高温の圧力蒸気などで中のワックスを溶かし出す
- 鋳型焼成: 鋳型を高温で焼いて強度を上げる
- 鋳込み: 溶かした金属を鋳型に流し込む
- 型ばらし・切断: 鋳型を壊し、ツリーから製品を切り離す
- 熱処理・仕上げ・検査: 材質に応じた熱処理、湯口の仕上げ、寸法や欠陥の検査を行う
ハヤカワロストワックスは、切断面をベルトで仕上げたあと、キズや歪みを検査して修正する工程まで載せています。鋳造したままの状態でどこまで仕上げて納めるかは、会社ごとに違います。
インベストメント鋳造の分類とソリッドモールド
ロストワックスは、精密鋳造の中の「インベストメント鋳造法」に入ります。JUKI会津は公式サイトで、精密鋳造法の分類を次のように示しています。
- インベストメント鋳造法: セラミックシェルモールド法(=ロストワックス法)と、ソリッドモールド法に分かれる
- セラミックモールド法(ショープロセス)
- プラスターモールド法(石膏型法)
セラミックシェルモールド法は、模型のまわりに薄いセラミックの殻を何層も重ねて鋳型にする方法です。工業部品のロストワックスとして各社が紹介しているのは、ほぼこの方法です。
ソリッドモールド法は、模型を耐火物の中に埋め込む方法として同じ分類に挙げられています。今回の16社の中で、ソリッドモールド法を自社の工法として公式に打ち出している会社はありませんでした。
砂型鋳造と比べたときの違い
ロストワックスを選ぶ理由は、砂型鋳造より精度が高く、鋳肌がきれいなことです。各社が公式に書いている違いを表にまとめます。
| 比べる点 | 各社の公式な説明 |
|---|---|
| 寸法精度 | ハヤカワロストワックス「砂型鋳造と比較し、寸法精度の高い素材を提供できます」 |
| 鋳肌 | ヨネダアドキャストは砂型鋳造に比べ「格段に高い寸法精度と美しい鋳肌」が得られると記載 |
| 形状 | 新潟精密鋳造は複数の部品を一体化でき、加工工程を大幅に減らせると説明 |
| 材質 | 妙中鉱業は大気溶解が可能ならあらゆる材質が鋳造可能と記載 |
| 分割線 | 金型が抜けない形でも、複数のワックスを貼り合わせて一体の鋳物にできる(日本プレシジョンキャスチング) |
一方で、鋳研工業は「機械加工の精度に勝るものではありません」とも書いています。精度が要る面は、鋳造後に機械加工で仕上げる前提で考えてください。
金型の代わりに3Dプリント模型を使う方法
通常のロストワックスは金型でワックス模型をつくりますが、試作では3Dプリンターでつくった模型を原型にする方法が広がっています。金型が要らないので、1個から短い期間で鋳物にできます。
| 会社 | 公式に書かれた方法 |
|---|---|
| キャステム | デジタルキャスト。3Dプリンターの樹脂模型を原型に「0円金型」で1個から |
| ハヤカワロストワックス | 3Dプリンタによる樹脂模型や光造形模型。支給された模型にも対応 |
| ヒノデキャスティング&メタルワークス | ワックスそのものを3Dプリンターで製作 |
| 今西製作所 | 光造形の模型を消失モデルにし、独自の迅速セラミック法で鋳型を数時間で成形 |
| JUKI会津 | AMの積層モデルを使ったラピッドプロトタイピング |
| ヨネダアドキャスト | 3Dプリンターの積層造形モデルを蝋型の代わりに使用 |
このほか日本プレシジョンキャスチングは、1~5個程度の少量品を金型なしで製品化できると書いています。模型の材料や大きさの上限は会社ごとに違うので、3Dデータを送って確認してください。
中子で中空や内部の形をつくる
中が空洞の部品や、羽根車のように内部が入り組んだ部品は、中子(なかご)を使ってつくります。精密鋳造ではセラミック製の中子がよく使われます。
- JUKI会津: セラミック中子や中子ワックスで、複雑な内部形状でも自由に設計できると記載
- ヨネダアドキャスト: セラミックシェル中子を自社で製作し、羽根車のような内部形状の鋳造品に使用
- IHIキャスティングス: セラミックコア(中子)を使った中空冷却翼をタービン部品で製造
中子を使う形状は、中子の製作と取り出しの手間が加わります。中空部の寸法と、中子を支える穴を設けられるかを、設計の段階で相談するのが確実です。
大気溶解と真空溶解の違い
ステンレスや炭素鋼は大気中で溶かせますが、チタン合金や一部の耐熱合金は空気と反応しやすく、真空中で溶かす設備が要ります。どの溶解設備を持つかで、扱える材質が決まります。
| 会社 | 公式に書かれた溶解設備 |
|---|---|
| ハヤカワロストワックス | 真空鋳造溶解炉(50kg)2基、高周波大気溶解炉(150kg)、アルミ真空脱ガス溶解炉 |
| JUKI会津 | 真空溶解炉による真空鋳造(チタン合金・耐熱合金・コバルト合金) |
| キングパーツ | 耐熱鋼を鋳造するための真空鋳造炉 |
| ヨネダアドキャスト | 自社製の石灰るつぼで真空溶解、インダクションスカル真空誘導溶解炉 |
| 日本プレシジョンキャスチング | 1992年に真空溶解炉を新設(会社沿革) |
ロストワックスが向く部品と向かない部品
工程の特徴から、ロストワックスに向く部品と、ほかの工法を検討したほうがよい部品があります。各社の説明をもとに整理します。
| 向く部品 | ほかの工法も比べたい部品 |
|---|---|
| 中空・アンダーカット・ギアなど複雑な形(キャステム) | 単純な形で、機械加工が短時間で済む部品 |
| 複数の部品を溶接や組立でつないでいる部品 | 機械加工並みの精度が全面に要る部品 |
| 機械加工が難しい材質(硬い・粘い材料) | 1個だけで、量産の予定がない部品(金型を使う場合) |
1個だけの部品でも、3Dプリント模型を使えば金型なしで鋳造できます。数量と形の両方を見て、工法を決めてください。
工法を見比べるときの確認リスト
最後に、会社の工法を見比べるときに確かめたい点をまとめます。公式サイトに書かれていない項目は、問い合わせの最初に聞いてください。
- 試作は金型を使うか、3Dプリント模型などで金型を使わないか
- 中子が要る形状に対応しているか
- 必要な材質を大気溶解でつくるか、真空溶解が要るか
- 熱処理・仕上げ・検査をどこまで含めて納めるか
この記事に出てくる会社
- 株式会社キャステム3Dプリント原型で1個から試作
- 鋳研工業株式会社関東の多品種少量
- 株式会社ハヤカワロストワックス耐熱合金と航空宇宙の品質認証
- ヒノデキャスティング&メタルワークス株式会社ステンレス小物と3Dプリント試作
- 株式会社IHIキャスティングスタービン翼の耐熱合金
- 株式会社今西製作所迅速セラミック法の単品試作
- JUKI会津株式会社チタン・耐熱合金の真空鋳造
- キングパーツ株式会社国内一貫・5個から量産
- 新潟精密鋳造株式会社大物と特殊合金
- 日本プレシジョンキャスチング株式会社航空宇宙の品質と高強度アルミ
- 妙中鉱業株式会社(精密鋳造部)PED認証と社内一貫
- 株式会社ヨネダアドキャストチタン・特殊合金の小ロット
参照元
よくある質問
ロストワックスとインベストメント鋳造は同じものですか?
JUKI会津の分類では、インベストメント鋳造法の中にセラミックシェルモールド法(=ロストワックス法)とソリッドモールド法があります。工業部品のロストワックスとして各社が紹介しているのは、セラミックの殻を重ねて鋳型にする方法です。
ロストワックスでも金型なしで試作できますか?
できます。キャステムのデジタルキャストやハヤカワロストワックスの樹脂模型、JUKI会津のラピッドプロトタイピングのように、3Dプリンターでつくった模型を原型にすれば金型は要りません。
チタン合金はロストワックスでつくれますか?
真空溶解の設備を持つ会社ならつくれます。JUKI会津は真空鋳造でチタン合金を、ヨネダアドキャストは石灰るつぼの真空溶解でチタン・チタン合金を鋳造すると公式に書いています。