ロストワックス・精密鋳造の会社 · 用途別
削り出し・溶接品をロストワックスに置き換える一体化とコストダウンの公開事例
削り出しや溶接・組立でつくっている部品をロストワックス精密鋳造に置き換えたい人向けに、置き換えに向く部品の特徴、各社が公開している置き換え事例、工程の変わり方、注意点、数量と費用の考え方を公式サイトの記載から整理します。
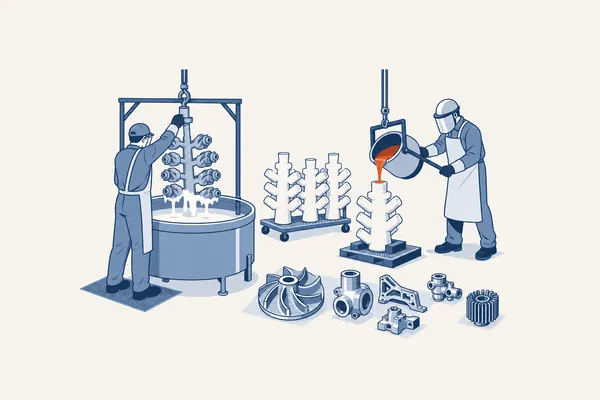
ブロックからの削り出しや、板金と溶接でつくっている部品は、ロストワックスにすると工程が大きく減ることがあります。妙中鉱業は、部品の一体化で約50%以上のコストダウンが可能(当社比)と書いています。
このページでは、各社が公開している置き換えの事例と、置き換えるときの注意点をまとめます。情報は2026年10月4日に各社の公式サイトで確認しました。
置き換えに向く部品の特徴
各社の公式サイトに書かれている内容から、ロストワックスへの置き換えで効果が出やすい部品を整理します。
- 材料の多くを削り取っている部品(キングパーツは材料の約80%を削り取る形状の例を掲載)
- 複数の部品を溶接・ネジ止め・圧入でつないでいる部品
- 機械加工の工程が多く、加工時間が長い部品
- 砂型鋳物に穴あけや面の加工を足している部品
- 中空・アンダーカット・ギアのように切削では難しい形の部品
反対に、単純な形で加工時間が短い部品や、数量がごく少ない部品は、金型費の分だけ割高になることがあります。数量の見込みとあわせて判断してください。
公開されている置き換え事例
各社の公式サイトに載っている置き換えの事例を並べます。数値は公式の記載どおりで、記載のないものは数値の記載なしと書いています。
| 会社 | 従来の工法 | 置き換え後と公式に書かれた成果 |
|---|---|---|
| キャステム | レーザー・曲げ・切削加工・溶接(SCS13、132×100×87) | 一体化で工程間の管理を省き、加工削減・強度アップ(数値の記載なし) |
| キャステム | 切削加工品(SCS13、84×36×36) | 量産性向上とリードタイム改善、材料重量を100g以上削減 |
| ヒノデキャスティング&メタルワークス | 4部品の溶接接合(自動車部品) | 溶接・組立の工程と費用を削減(数値の記載なし) |
| ヒノデキャスティング&メタルワークス | ブロック材とプレス3部品の溶接 | 一体成型でコストダウンと軽量化(数値の記載なし) |
| 妙中鉱業 | 部品点数 計7点を加工→溶接→圧入 | 鋳造→加工に(数値の記載なし) |
| タカミ | 砂型鋳物+機械加工(重機のワイヤー押さえ部品) | 穴とボルト落し面が鋳造で仕上がり、穴あけ工程が不要 |
| タカミ | 機械加工と溶接(クリップ金具) | 一体化でコストダウン(数値の記載なし) |
| キングパーツ | 4部品のネジ止め組立 | 機械加工箇所・部品管理費・組立工程の削減、精度の安定 |
一体化で工程はこう変わる
置き換えで変わるのは、部品の数と、鋳造の後に残る加工の量です。妙中鉱業が公開している例を、工程の流れで並べます。
| 従来の部品 | 従来の工程 | ロストワックス後の工程 |
|---|---|---|
| 計7点 | 加工→溶接→圧入 | 鋳造→加工 |
| 計4点 | 加工→溶接 | 鋳造→加工 |
| 計5点 | 加工→溶接 | 鋳造→穴加工 |
| 計6点 | 加工→組立 | 鋳造→ネジ加工 |
| ブロックからの削り出し | 削り出し | 鋳造→加工 |
部品点数が減ると、部品ごとの管理や在庫も減ります。キングパーツは、一体化で集積誤差がなくなり精度が安定すると書いています。
置き換えで注意すること
- 精度: 鋳研工業は「機械加工の精度に勝るものではありません」と記載。精度が要る面は加工で仕上げる
- 強度: 新潟精密鋳造は鋳造材の引張強度は鋼材より若干落ちると説明し、1~2ランク上の材質を提案
- 形状: 肉厚の均一化や内角のRなど、鋳造に合った形への見直しが必要になる
- 費用: 金型費がかかるため、数量が少ないと割高になることがある
- 評価: 置き換え後の部品で、寸法・強度・組み付けを確かめる試作が必要
形を変えずにそのまま鋳造にするより、鋳造に合わせて形を見直したほうが効果は大きくなります。キャステムは、接触面を凸形状にして寸法管理範囲を減らす提案を事例で紹介しています。
数量と費用の見積の取り方
- 今の部品の単価と、年間の数量を整理する
- ロストワックスの金型費と、量産単価の見積を取る
- 鋳造後に残る機械加工の費用を足す
- 金型費を年間数量で割り、今の単価と比べる
- 置き換えにかかる試作と評価の費用・期間も見込む
タカミは、金型費の例として24万5千円(税別)を載せています。金型費を何個で回収できるかを計算すると、置き換えの判断がしやすくなります。
置き換えで見直したい形状のポイント
切削や溶接を前提にした形のままでは、鋳造の利点を生かしきれません。各社の設計の目安から、置き換えの際に見直したい点を挙げます。
| 見直す点 | 公式に書かれた目安 |
|---|---|
| 内角のR | 日本プレシジョンキャスチングは理想R≧1.0mm、JUKI会津は内角R≧0.5mm |
| 肉厚 | 日本プレシジョンキャスチングは均一な肉厚ほど理想と記載 |
| 穴 | 鋳研工業は最小の鋳抜き穴Φ3.0mm、盲穴は穴径の2倍の深さまでが望ましい |
| 除肉 | キャステムは不要箇所の除肉で軽量化・材料費削減の事例を掲載 |
| 加工面 | キングパーツは寸法精度が厳しい箇所に座を設けて切削範囲を削減 |
形を見直すと、鋳造の不良が減り、後の加工も少なくなります。置き換えの検討では、図面を鋳造用に描き直す前提で依頼先と話し合ってください。
置き換えの検討を進める順番
- 置き換え候補の部品を、加工時間や部品点数の多い順に選ぶ
- 依頼先に図面を送り、一体化や除肉の提案を受ける
- 試作で寸法・強度・組み付けを確かめる
- 金型費と量産単価で、今の部品との差額を計算する
- 量産へ切り替え、初品で改めて評価する
キャステムは事例ごとに「コストダウン」「品質改善」「納期リードタイム」「技術課題解決」の区分を付けています。置き換えの目的がどれに当たるかを決めておくと、提案を比べやすくなります。
一度に多くの部品を切り替えるより、効果の大きい部品から1つずつ進めるほうが、評価の負担を抑えられます。最初の部品で得た知見を、次の部品の設計に生かしてください。
置き換えの相談に向く会社
置き換えの提案を公式に打ち出している会社を、強みと合わせて並べます。
| 会社 | 公式に書かれた置き換えの強み |
|---|---|
| キャステム | 製法変更・一体化・除肉の提案例。切削加工品からの置き換え事例を複数掲載 |
| キングパーツ | コストダウン実績30,000点。加工削減と一体化の事例 |
| 妙中鉱業 | 一体化で約50%以上のコストダウンが可能(当社比) |
| ヒノデキャスティング&メタルワークス | 溶接品を一体化した自動車部品の事例 |
| タカミ | 砂型鋳物や機械加工品からの置き換え事例と、金型費の例 |
どの会社も、事例の多くは依頼企業の名前を出していません。自社の部品に近い形や材質の事例があるかを手がかりに、相談先を選んでください。
置き換えは、依頼先の提案力で結果が大きく変わります。複数の会社に同じ図面を見せ、どこまで形を見直す提案が出てくるかを比べるのも有効です。
置き換えの効果は、加工時間や部品点数のように今の工程の数字で比べると説明しやすくなります。社内で承認を得るときも、従来の工程と置き換え後の工程を並べた表があると判断が早くなります。
鋳造に置き換えたあとも、精度が必要な面の加工は残ります。どの面を鋳肌のまま使い、どの面を加工するかを、置き換えの検討の最初に決めておくのが近道です。
社内に評価の担当者がいない場合は、試作品の測定や検査の記録を依頼先に出してもらえるかも確認してください。
置き換えの提案を受けるための準備
- 今の部品の図面と、加工・溶接・組立の工程
- 部品にかかる力、使う温度や環境などの機能の条件
- 変えてはいけない寸法と、変えてよい形の範囲
- 年間の数量と、目標の単価
キャステムは事例を「製法変更」「一体化」「除肉・軽量化」の提案例として分けて公開しています。こうした提案を受けるには、変えてよい範囲を先に伝えておくことが大切です。
この記事に出てくる会社
- 株式会社キャステム3Dプリント原型で1個から試作
- 鋳研工業株式会社関東の多品種少量
- ヒノデキャスティング&メタルワークス株式会社ステンレス小物と3Dプリント試作
- JUKI会津株式会社チタン・耐熱合金の真空鋳造
- キングパーツ株式会社国内一貫・5個から量産
- 新潟精密鋳造株式会社大物と特殊合金
- 日本プレシジョンキャスチング株式会社航空宇宙の品質と高強度アルミ
- 妙中鉱業株式会社(精密鋳造部)PED認証と社内一貫
- 株式会社タカミ金型を内製した短納期
参照元
よくある質問
削り出し部品をロストワックスにするとどれくらい安くなりますか?
部品で変わります。妙中鉱業は一体化で約50%以上のコストダウンが可能(当社比)と書き、キャステムは切削加工品をロストワックスにして材料重量を100g以上削減した事例を載せています。
溶接部品を一体化した事例はありますか?
ヒノデキャスティング&メタルワークスは、4つの部品を溶接していた自動車部品をロストワックスで一体化し、溶接・組立の工程と費用を削減した事例を載せています。タカミも、機械加工と溶接のクリップ金具を一体化した事例を公開しています。
置き換えで精度は落ちませんか?
鋳肌のままの面は機械加工より精度が下がります。鋳研工業は「機械加工の精度に勝るものではありません」と書いており、精度が要る面は鋳造後に機械加工で仕上げるのが一般的です。
【目的別】ロストワックス精密鋳造の会社おすすめ3選
部品に合うロストワックスの会社を、無料で相談する
図面または3Dデータ、材質、最大寸法と重さ、数量(試作の個数と量産の見込み)、必要な寸法公差、熱処理・機械加工・表面処理の要否、希望納期を送っていただくと、編集チームが条件に合う掲載会社を整理し、ご承認いただいた内容だけを共有して、見積の窓口をおつなぎします。費用はかかりません。